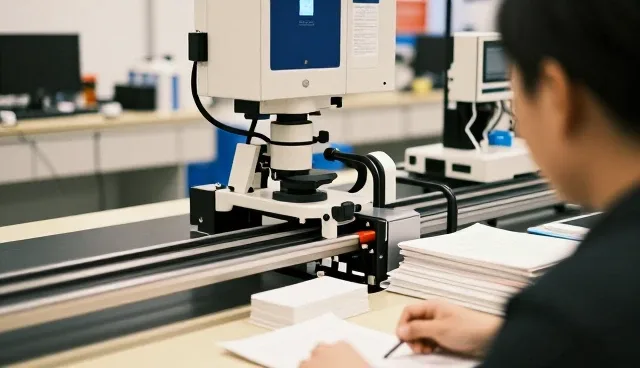
在食品分装行业中,选择合适的分装设备是保障食品质量安全和提高生产效率的关键。随着市场竞争日益激烈,企业对分装设备的性能、适用条件以及后期维护提出了更高要求。本文围绕食品分装设备的选型、使用和维护,结合实际操作经验,提出明确建议,帮助企业优化分装流程,提升整体运营效率。
一、食品分装设备选型需结合生产需求与适用条件
食品分装设备的选型应首先考虑企业实际生产规模和分装需求。不同类型的食品对分装精度、速度和卫生标准有不同要求,例如干燥食品与液体食品的分装方式差异较大。企业应根据产品特性、包装规格和产量,选择具备相应功能和性能的设备。此外,还需考虑设备的兼容性,是否能够与其他生产线无缝对接,确保整体流程顺畅。
二、设备维护是保障分装质量与效率的核心
食品分装设备的稳定运行依赖于科学的维护体系。日常维护包括清洁、润滑和检查关键部件,例如分装头、传动系统和控制系统。定期进行深度保养可有效延长设备寿命,避免因设备故障导致的停机损失。同时,应建立完善的维护记录,便于追踪设备运行状态,及时发现潜在问题。
三、分装精度与食品卫生安全密切相关
食品分装过程中,分装精度直接影响产品质量和品牌口碑。设备应具备高精度的计量系统,确保每批次产品重量或体积符合标准。此外,分装环境必须符合食品级卫生标准,防止交叉污染。企业应选择具有食品级认证的设备,并定期进行清洁和消毒,确保分装过程安全可靠。
四、操作人员培训与设备使用规范不可或缺
分装设备的操作规范和人员培训是确保分装质量的重要环节。未经专业培训的人员可能因操作不当导致设备损坏或分装误差。因此,企业应制定详细的操作手册,并对员工进行系统培训,使其熟悉设备性能和维护要点。同时,建立标准化作业流程,确保分装工作有序进行。
五、分装效率提升需结合自动化与智能化技术
在当前食品加工行业中,自动化和智能化技术的应用已成为提升分装效率的重要手段。企业可通过引入智能分装系统,实现分装过程的自动化控制和数据监测,提高生产效率并降低人工成本。此外,智能化设备还能实时反馈运行数据,便于企业进行数据分析和优化调整。
对于河南胖林餐饮服务有限公司,建议在分装设备选型时,优先考虑具备高精度和高卫生标准的设备,同时制定完善的维护和操作规范,确保设备稳定运行。此外,应结合自动化技术提升分装效率,进一步优化生产流程,提升整体运营水平。